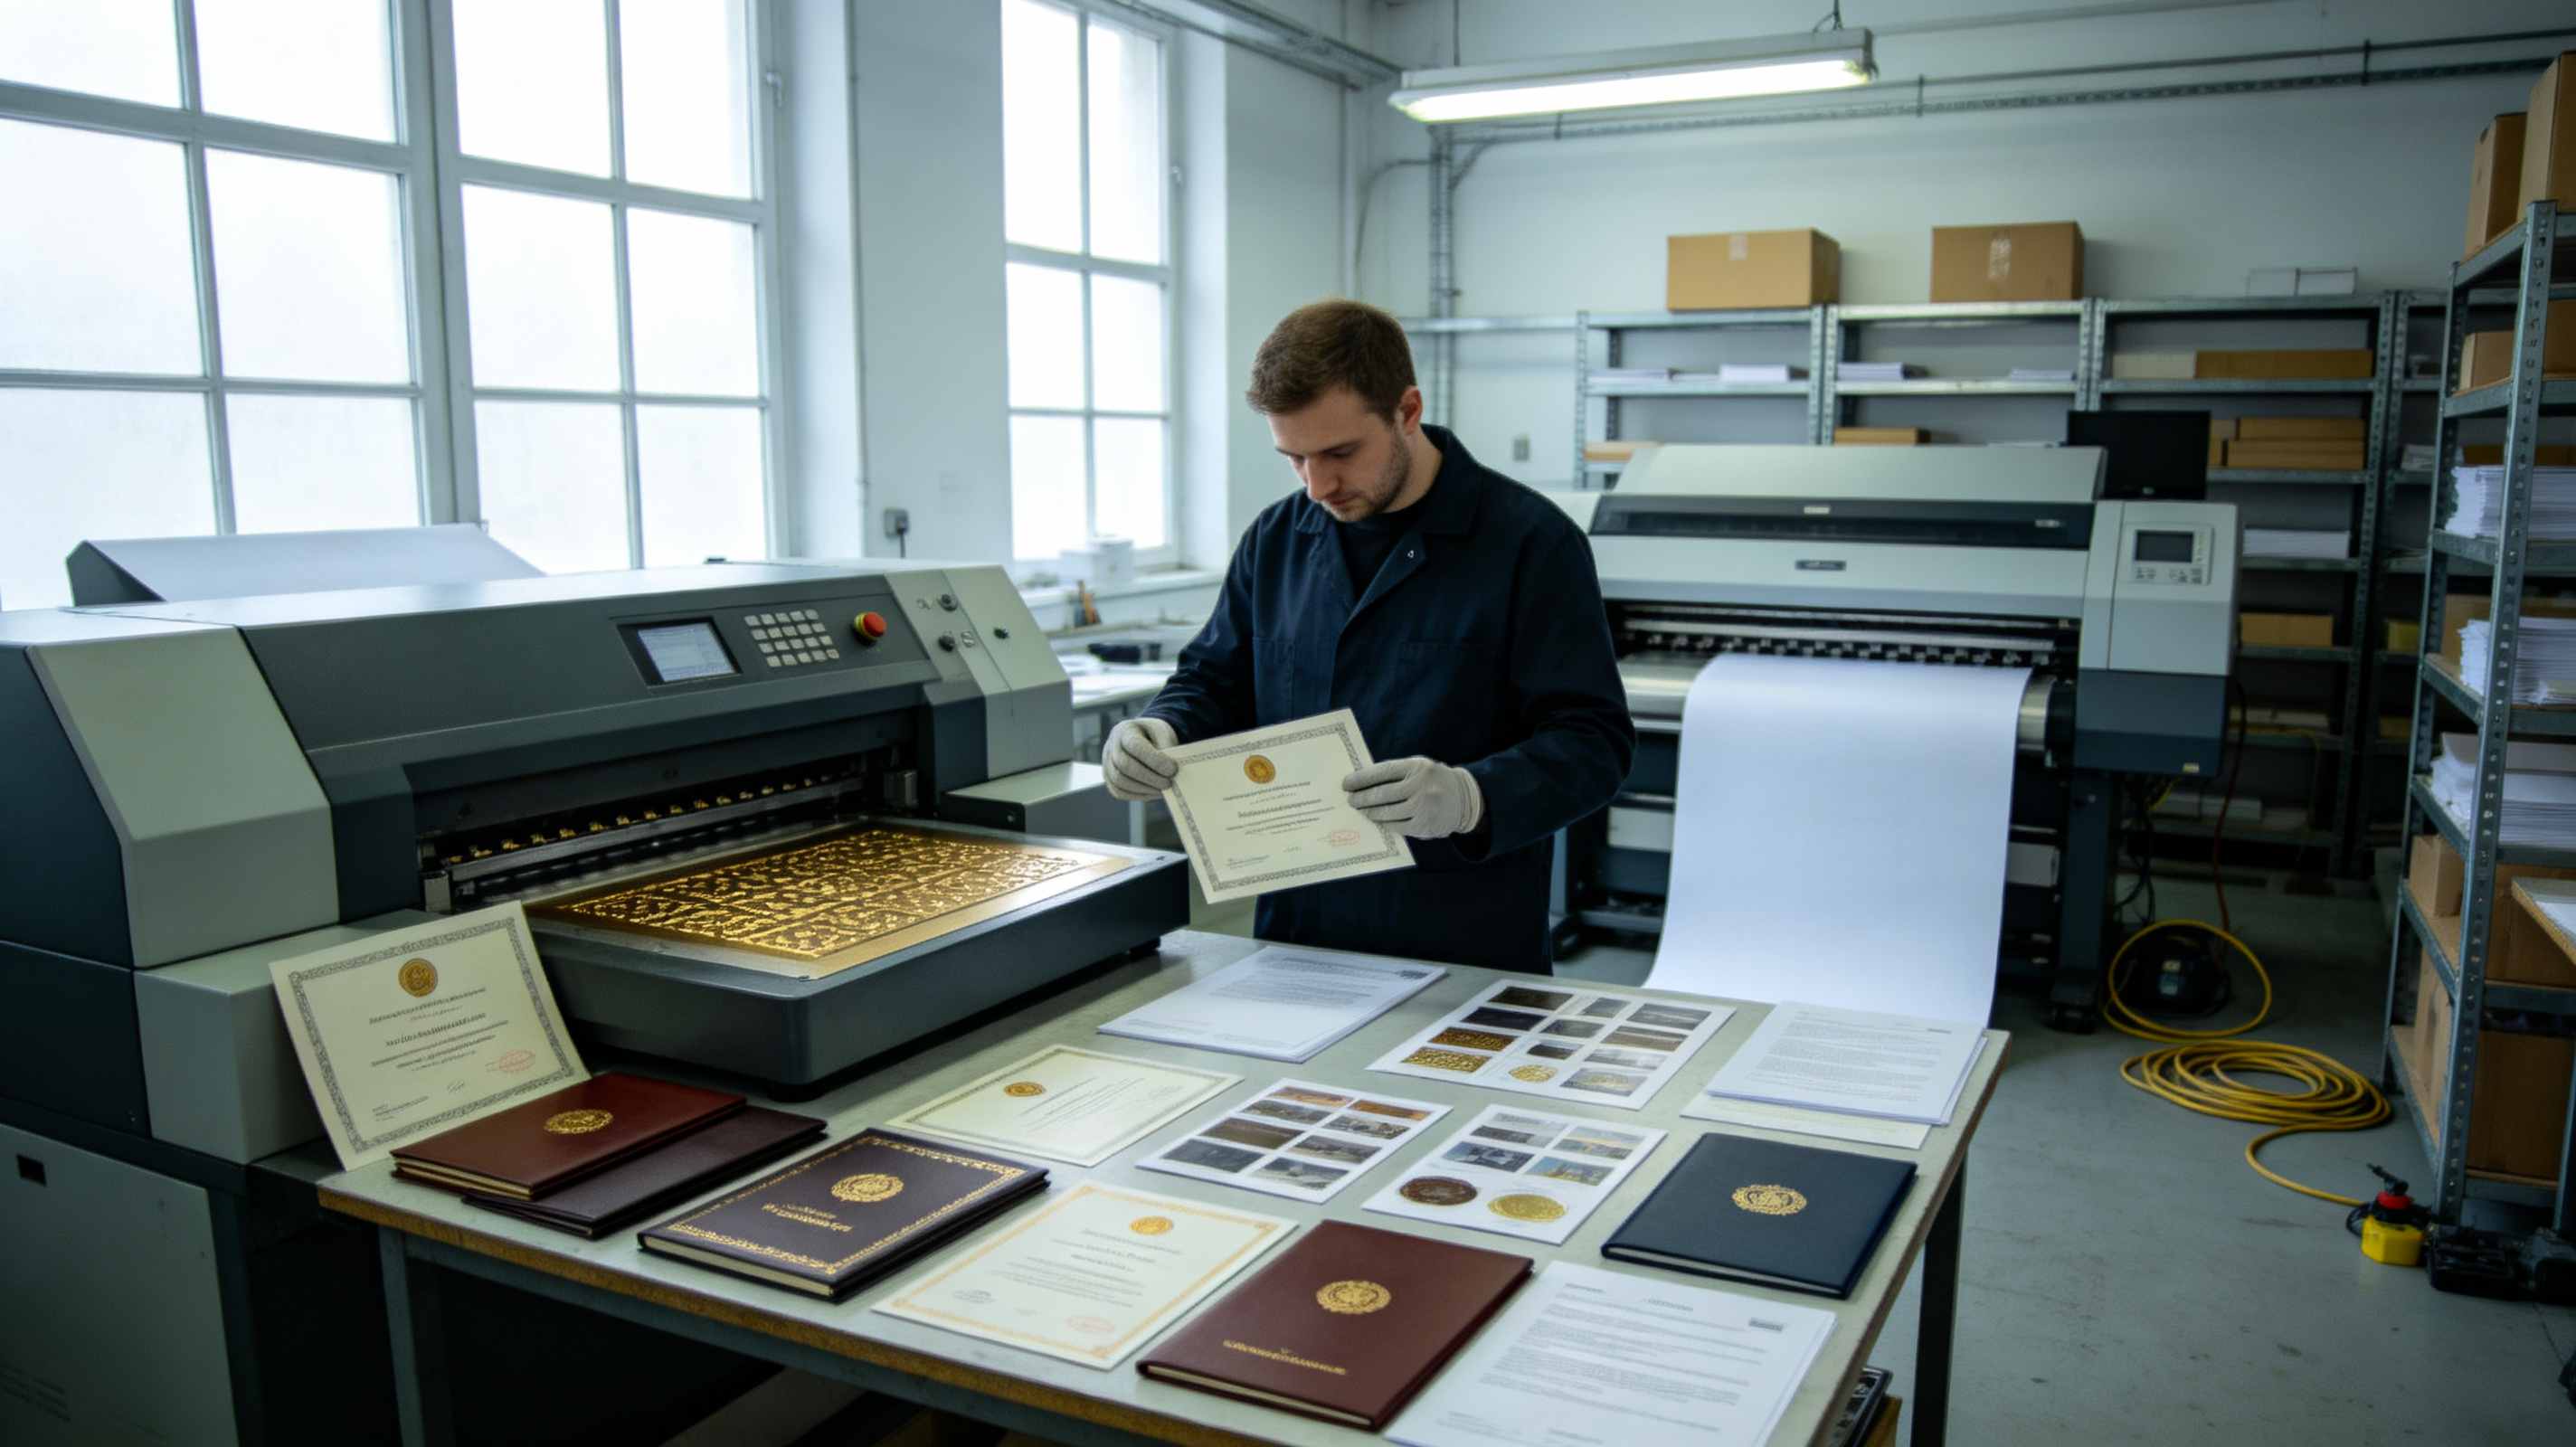
上周一个做电竞比赛的客户打电话过来,声音都快哭了:颁奖礼还有三天,找的供应商突然说证书做不了,因为奖牌和证书尺寸对不上,盒子也装不进去。他问我能不能救急,三天出全套。我说能,但得按我的流程来。今天就把这套礼盒配套套装证书制作:高端赛事获奖证书全套制作方案的实操步骤拆开讲,你照着做,基本不会翻车。
第一步:先定盒子尺寸,再倒推证书和配件
说实话,80%的人做套装都搞反了顺序——先设计证书,再去找盒子。结果证书做出来放不进去,或者盒子大一圈,证书在里面晃荡,拿出来像地摊货。正确的做法是:先定外盒。盒子定了,内衬厚度、证书留边、奖牌直径全都跟着走。
拿我上个月做的某省青少年科技创新大赛举例。主办方要求A4横版证书,配铜镀金奖牌,外加一枚金属徽章。我们先选了深蓝色PU皮盒,内径实测320mm×230mm×35mm。内衬用定制EVA挖槽,挖槽尺寸比证书大5mm——刚好能放进去,又不会卡住取不出来。证书实际成品尺寸就控制在310mm×220mm,四边各留5mm。这个5mm的余量你别小看,少了卡边,多了显空。
第二步:证书纸张和工艺,直接决定套装档次
盒子再好看,证书纸用差了,一摸就露馅。高端赛事获奖证书,纸张我一般推荐两种:260g-300g的冰白珠光纸,或者250g以上的刚古条纹纸。别用普通铜版纸,反光廉价感太强,拍照还容易糊。
工艺这块,烫金工艺的实操参数之前详细写过,这里只说关键一点:烫金面积不要超过证书版面的30%。满版烫金看着豪气,实际拿到手里像请柬,不像获奖证书。我习惯的做法是——边框用压凹,赛事名称和“一等奖”三个字用烫哑金,选手姓名用黑色UV凸印。这样层次感出来了,成本还比满版烫金低15%左右。
有个细节特别容易被忽略:证书四角。直角证书放进EVA挖槽里,拿取几次角就折了。建议做2mm的圆角,盒子内衬挖槽也对应做圆角。这个细节客户不一定懂,但你做了,他拿到手就知道不一样。
第三步:配件固定方式,别让奖牌在盒子里乱跑
坦白讲,很多套装翻车就翻在配件固定上。奖牌用双面胶粘?运输震两下就掉。用丝带绑?取出来费劲。目前最稳妥的方案还是EVA挖槽+植绒布覆盖。奖牌槽的深度要等于奖牌厚度的80%,这样奖牌嵌进去是稳的,手指抠边就能拿出来。
如果奖牌背面有别针或磁铁,挖槽底部要预留凹位。我见过一个客户,奖牌背面有凸起的磁铁扣,结果挖槽是平的,奖牌放进去一边翘起来,盒子盖都合不紧。后来重新开模,多花了800块开模费。这钱本来可以不花。
丝带和徽章这些小件,建议单独做小挖槽,不要跟奖牌挤在一起。徽章直径25mm,挖槽就做27mm,深5mm。丝带卷起来用透明PET管套住再放槽里,不会散。
第四步:组装顺序和质检清单
东西都齐了,组装顺序也有讲究。我的车间标准流程是:先放证书——再放奖牌——最后放小配件。为什么?因为证书面积最大,先放下去能确认整体位置不偏。奖牌放进去以后,盒子重心就稳了。小配件最后塞,哪里有空隙就微调一下。
质检清单我给你列几个必查项:盒子开合是否顺畅,盒盖磁吸力度够不够(垂直提起盒盖,盒子主体不掉落为合格),证书抽出来再放回去是否顺畅,奖牌槽深度是否合适,植绒布有没有起泡,烫金有没有漏烫或糊版。
我每一单都要求车间做全检,不是抽检。一套礼盒装证书,数量一般也就几十到几百套,全检花不了多少时间。但你漏检一套发出去,客户拍照发朋友圈,坏口碑传得比什么都快。
最后说一句:这套礼盒配套套装证书制作方案里的尺寸和工艺参数,你不用死记。关键是理解那个逻辑——先定容器,再定内容物,最后定固定方式。顺序对了,做出来的东西自然像那么回事。顺序错了,再贵的材料也白搭。